
Ремонт станков: поддержание оборудования в рабочем состоянии Ремонт станков является одним из ключевых аспектов стабильной работы любого производства. От состояния оборудования зависит не только качество выпускаемой продукции, но и безопасность работников. Основные этапы ремонта станков: Диагностика: перед началом ремонта важно точно определить все неисправности и оценить объем работ. Для этого проводится визуальный осмотр, тестирование станка, проверка на наличие шумов, вибраций и других признаков износа. Разборка станка: после определения всех неполадок оборудование разбирается, детали очищаются от загрязнений и коррозии. Ремонт и замена изношенных деталей: на этом этапе производится замена подшипников, шестеренок, ремней, валов и других элементов, которые достигли своего предельного износа. Сборка станка: после проведения всех ремонтных работ оборудование собирается обратно, проверяется работоспособность всех механизмов и соответствие техническим параметрам. Тестирование и настройка: после сборки станок тестируется на различных режимах работы, при необходимости производятся настройки и регулировки. Контроль качества ремонта: по окончании всех работ производится контроль качества ремонта, с целью убедиться, что все неисправности устранены, а оборудование работает без сбоев.
Минин ремонт станка
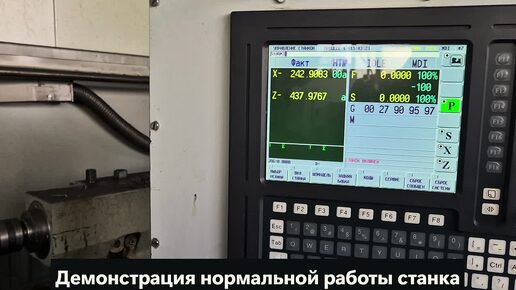
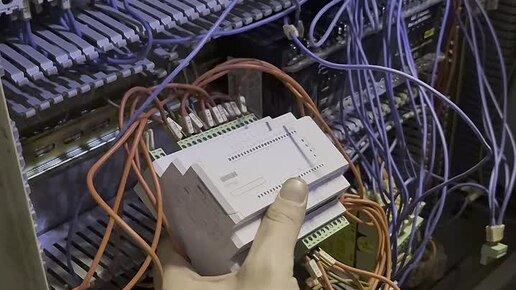
ТЕХНИЧЕСКИЙ ОТЧЕТ Объект: Металлообрабатывающий станок с ЧПУ Балт-Систем NC-210 Тема: Устранение неисправности шпиндельного узла (Ошибка «ДИАПАЗОН НЕ НАЙДЕН») 1. Симптоматика неисправности При попытке запуска вращения шпинделя или ввода команд смены ступеней (включая нейтраль M40 и рабочие диапазоны M41, M42, M43 в режиме MDI) система ЧПУ Балт-Систем блокировала работу станка и выдавала аварийное сообщение: «ДИАПАЗОН НЕ НАЙДЕН». При этом на главном экране стойки индикация текущего диапазона полностью отсутствовала, система «не видела» механическое положение коробки скоростей. 2. Этапы диагностики и локализации проблемы Этап 2.1. Проверка физических датчиков и плат ввода Проведён визуальный контроль электрошкафа. При ручном переключении передач на станке светодиоды на физических модулях ввода ПЛК стабильно загорались. Это подтвердило исправность самих бесконтактных датчиков, цепей их питания (+24В) и проводки до шкафа. Этап 2.2. Анализ сигналов в режиме отладки ПЛК (PLC) Для проверки прохождения сигналов в процессор ЧПУ осуществлён вход в системную среду «NC-100 Компилятор/Отладчик PLC» (через команду LOG). Вкладка «Монитор реального времени» (активируемая по клавише F3) позволила выявить распределение физических входов электроавтоматики данного станка: I00A26 — Сигнал нейтрали (M40) I00A27 — Сигнал 1-го диапазона (M41) I00A28 — Сигнал 2-го диапазона (M42) I00A29 — Сигнал 3-го диапазона (M43) I00A30 — Сигнал «ЗАЦЕПЛЕНИЕ ШЕСТЕРЁН» На данном этапе была обнаружена и устранена первая (сопутствующая) проблема: датчик диапазона M43 работал нестабильно («моргал и гас»). Проведена механическая регулировка зазора датчика на коробке передач, после чего сигналы положения стали отображаться на экране стойки ЧПУ со 100% стабильностью. Этап 2.3. Анализ алгоритма работы электромеханической коробки Несмотря на стабильное появление сигналов диапазона и зацепления шестерён (I00A30 = 1), ошибка «Диапазоны не найдены» продолжала вылетать. Детальное наблюдение за логикой работы показало: в момент переключения вспомогательный электродвигатель коробки передач доводит шестерню до датчика, после чего автоматически включается реверс мотора длительностью около 10 секунд для механического «запирания» (фиксации) механизма на упор. В течение этих 10 секунд все датчики положения выдавали стабильную логическую единицу, но по истечении времени стойка уходила в аварию. Это исключило сбой временных таймеров (T) и указало на отсутствие финального подтверждающего сигнала. 3. Коренная причина неисправности (Root Cause) В электромеханических коробках передач данного типа завершение цикла зажима контролируется токовым реле в электрошкафу. Когда мотор упирается в механический затвор, ток в его цепи резко возрастает. Токовое реле должно зафиксировать этот всплеск и передать в ЧПУ сигнал: «Механизм успешно заперт, исполнительный мотор можно отключать». Коренная причина: Порог срабатывания токового реле со временем загрубел (или уставка была завышена). Мотор физически давил на упор, но реле не фиксировало нужный ампераж и не отправляло логическую единицу в ЧПУ. Система считала фиксацию незавершённой и аварийно сбрасывала станок. 4. Проделанные ремонтные работы Проведена точечная юстировка и чистка бесконтактных индуктивных датчиков положения ступеней на коробке скоростей (выставлен оптимальный зазор 0.8–1.0 мм). Выполнена корректировка порога срабатывания (тока) на токовом реле управления двигателем коробки передач в электрошкафу. Проведён цикл испытаний во всех режимах (MDI, ручной, автоматический). 5. Результат работы После изменения уставки токового реле система ЧПУ стала мгновенно распознавать сигнал окончания фиксации коробки. Питание со вспомогательного мотора снимается вовремя, индикация диапазонов (M41–M43) на главном экране отображается корректно. Ошибка «ДИАПАЗОН НЕ НАЙДЕН» полностью устранена, шпиндель стабильно отрабатывает заданные обороты (S). Станок сдан в эксплуатацию.

Оборудование: Обрабатывающий центр с ЧПУ FORMAT-4 Profit 2.S (Felder Group, 2003 г.в.).
Краткий отчёт по устранению неисправности ЧПУ Программное обеспечение: Genesis / CncBoard. 1. Описание проблемы После длительного простоя станка при попытке запуска любых (в том числе ранее исправно работавших) управляющих программ система блокировала работу и выдавала критическую программную ошибку: ATTENZIONE: ATTREZZAGGIO NON CONGRUENTE CON IL PROGRAMMA (Внимание: Оснастка не соответствует программе) Система ЧПУ фиксировала логический конфликт идентификаторов комплекта инструмента (конфигурации рабочего стола): 2...

Как запустить ЧПУ станок, если сгорела электрика 4-й оси? 🤯
После ремонта подключили поворотную голову на Fanuc 0i-MC, но вместо плавной работы получили букет ошибок: оси перепутаны, кнопка SBK бешено моргает, а система выдает Servo Alarm 417 и блокировку 224. В процессе диагностики вскрылся жесткий косяк сборки: в цепи управления 110В вместо 24В, и катушка клапана разжима тормоза просто испустила дух. Ждать запчасти — значит останавливать производство. Поэтому мы разорвали...

Оживляем плату ЧПУ Fanuc
Что делать, если сервоусилитель Fanuc полностью мертв, а микросхема питания на плате логики кипит как бешеный чайник? Подаем 24 вольта на разъемы А1 и В1. Входное напряжение падает в два раза. ШИМ-контроллер MD1422N мгновенно раскаляется. Похоже на глухое короткое замыкание в низковольтной цепи Проверяем контрольную точку VP5. Мультиметр звенит в ноль ом на землю. А вот и наш главный подозреваемый — защитный супрессор с маркировкой A55 та деталь — подушка безопасности процессора. При сильном скачке напряжения она жертвует собой, уходя в постоянное короткое замыкание...

