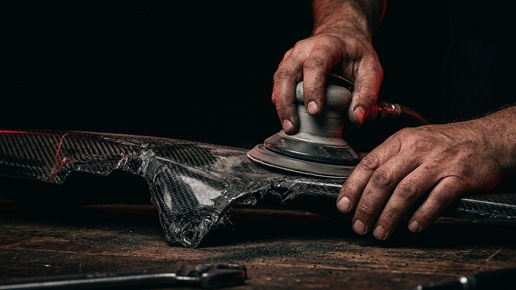
Карбон нельзя воспринимать как обычный пластик. Внутри есть углеродное волокно, а оно абразивное и быстро тупит инструмент. Смола между слоями хрупкая: при грубом резе она скалывается на кромке. Слоистая структура даёт ещё один риск - расслоение, особенно при выходе сверла или вибрации детали. Поэтому механическая обработка карбона требует острого инструмента, опоры и спокойного темпа. Поведение материала проще понять после статьи про углеродное волокно. Волокно хорошо работает на растяжение вдоль нитей, но на кромке его легко вырвать тупым кругом. Смола держит слои вместе, но не любит перегрева...
Карбон. Гараж. Деньги.
Вакуумная инфузия по шагам: без пузырей и недолива
Деталь либо получается с первого раза, либо превращается в кусок стеклопластика с пятнами и трещинами вдоль кромки. Разница между этими двумя исходами редко в дорогой смоле или крутом насосе. На практике всё решает порядок действий: что сделано раньше, что позже, где именно проложена линия подачи и сколько времени прошло между укладкой ткани и запуском вакуума. Ниже полный цикл вакуумной инфузии от подготовки матрицы до разборки готовой детали, с реальными таймингами и цифрами, которые можно взять и повторить в мастерской...
Ремонт карбоновых деталей: когда можно и когда нельзя
Ремонт Какие повреждения карбона ремонтируются, а какие требуют замены детали. Пошаговая методика ремонта трещин, сколов и расслоений. Инструменты, материалы и типичные ошибки при ремонте карбона. Карбоновая деталь стоит дорого - будь то капот за 80 000 рублей, велосипедная рама за 150 000 или карбоновый спойлер за 30 000. Когда такая деталь получает повреждение, первый вопрос: «Можно ли это починить?» Ответ зависит от характера повреждения, расположения и назначения детали. В этой статье разбираем,...
Препреги: что это такое и когда они оправдывают цену
Препрег - это армирующая ткань, уже пропитанная связующим на производстве. Смола находится в B-стадии: материал липкий и формуемый, но ещё не отверждён до твёрдого состояния. В мастерской его не мешают в стакане и не наносят кистью. Его режут, выкладывают в матрицу, закрывают вакуумным пакетом и греют по режиму. Главная разница с жидкими процессами в том, что доля смолы уже задана. При инфузии или ручной выкладке мастер сам смешивает состав, следит за количеством, борется с недоливом и лужами. При препреге часть этой работы сделана заранее, но взамен появляются другие требования: морозилка, учёт времени вне холода, чистый раскрой, печь и контроль температуры...
Снятие матрицы: достаём деталь из формы без сколов
Снятие детали начинается не в момент, когда смола уже отверждена. Оно начинается при подготовке формы. Если у матрицы нет нормального фланца, нет места под клин, есть обратные углы или грязь на лицевой поверхности, деталь будет держаться сильнее, чем нужно. Мастер потом тянет за край, слышит хруст и получает скол там, где проблема была видна ещё до заливки. Матрица задаёт геометрию и качество лицевой стороны, поэтому её состояние важнее силы рук. Поверхность должна быть чистой, сухой, отполированной и обработанной разделителем. Роль формы подробно разобрана в статье про матрицу для детали. Перед выкладкой полезно пройти весь периметр и понять, откуда деталь вообще будет выходить...