При TIG-сварке достаточно на долю секунды опустить горелку ниже обычного или неловко подать присадочный пруток. Вольфрам касается жидкого металла, на кончике появляется тёмный наплыв, а прежде узкая дуга превращается в беспокойное пятно. Шов ещё можно вести, поэтому возникает соблазн просто добавить ток и закончить проход. Именно так небольшой контакт превращают в цепочку дефектов. В TIG неплавящийся вольфрамовый электрод должен формировать устойчивую дугу, но не становиться частью ванны. После касания к горячему кончику приваривается металл основы или присадки...
Мужик, сделай нормально!
ЛДСП возле мойки вздулось только по кромке: почему целый ламинат не спас плиту
Столешница сверху выглядит целой, царапин и пробоин нет. Но возле мойки кромка стала толще, облицовка приподнялась, а стык разошёлся. После просушки поверхность немного успокаивается, однако прежний размер не возвращается. Ламинат защищает пласть, но не делает всю плиту водостойкой. Сердцевина ЛДСП состоит из древесных частиц и связующего. Через открытый вырез, отверстие или плохо защищённый торец вода входит быстрее, чем через целую облицовку. Частицы набухают и распирают покрытие изнутри. Прикрутить...
Новый отрезной круг бьёт сразу после запуска: что проверить до первого реза
Круг только поставили, металл он ещё не касался, а УШМ уже заметно вибрирует на холостом ходу. Кажется, что оснастка «притрётся» после короткого реза. На самом деле скорость не выправляет биение — она многократно усиливает переменную нагрузку. Инструмент сразу выключают, ждут полной остановки и отсоединяют питание. Не кладут работающую УШМ на стол и не пытаются удержать её сильнее. Новый круг тоже может быть повреждён при хранении, перевозке или неправильной установке. Проверка начинается не с реза, а с совместимости круга, фланцев и шпинделя...
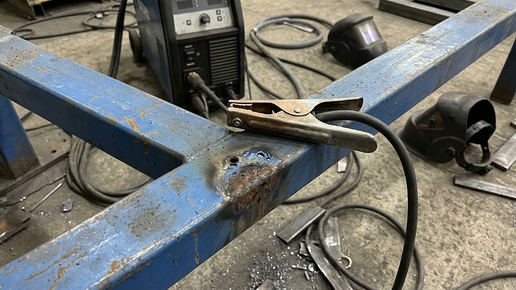
Обратный зажим поставили на краску — полуавтомат трещит, а клемма греется: где рвётся контур
Полуавтомат настроен как обычно, проволока подаётся ровно, газ есть. Но дуга запускается через раз, звук меняется, а рабочий обратный зажим нагревается на окрашенной раме. Оператор добавляет напряжение и скорость подачи, хотя проблема находится не в панели аппарата. В этой статье речь только о MIG/MAG-сварке обычной стали: источник, горелка с подаваемой сплошной проволокой, защитный газ и рабочий обратный кабель. Ток должен пройти через дугу в деталь и вернуться к источнику по надёжному металлическому пути...
Прокладку выдавило из фланца, хотя болты тянули крест-накрест: чего не хватило соединению
Фланцы собрали с новой мягкой прокладкой, болты затягивали по диагонали. После запуска из стыка появилась влага, а край уплотнителя местами выполз наружу. Хочется ещё раз пройти крепёж по кругу, но дополнительная затяжка способна выдавить прокладку сильнее. Порядок крест-накрест полезен, однако он решает только одну часть задачи — распределение усилия между болтами. Если фланцы перекошены, поверхность повреждена, прокладка слишком толстая или не подходит для среды и температуры, правильная последовательность не исправит соединение...
Ленточная шлифмашина оставила волны на ровной доске: почему широкий абразив не гарантирует плоскость
Деревянный щит после шлифовки гладкий на ощупь, царапин почти нет. Но стоит пустить свет вдоль поверхности — появляются длинные волны. Под линейкой видны чередующиеся просветы, а попытка сошлифовать один бугор создаёт впадину рядом. Широкая лента кажется гарантией плоскости, однако материал снимает не ширина корпуса, а реальное пятно контакта под опорной плитой и роликами. Если машину качнуть на входе, задержать на месте или вести по провисающему щиту, давление распределяется неравномерно. Сначала...