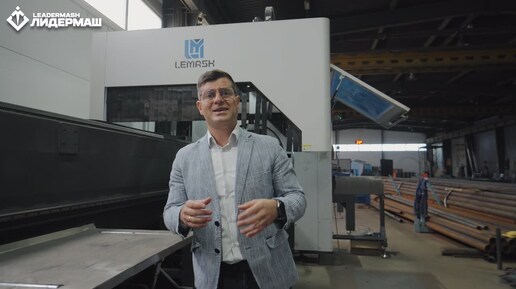
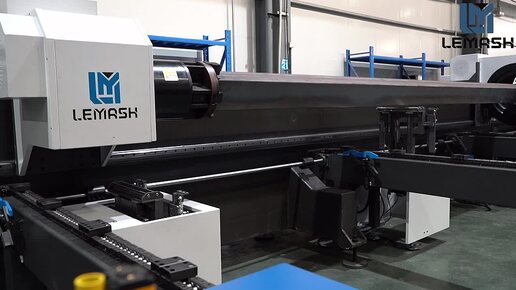
☝Не все труборезы, одинаково производительны. Автозагрузка, обход патрона и нулевой остаток: снижаем себестоимость продукции на лазерном труборезе LEMASH LM-K9 Мощность, размер патрона и динамические показатели оборудования важны. Но на реальную производительность влияют и другие вещи: ✔как быстро загружается заготовка; ✔сколько времени требуется оператору на подготовку; ✔что остается от заготовки после последней детали; На видео клипе показываем несколько функций LEMASH LM-K9, которые как раз на это и влияют: ⚙ Автозагрузка подает следующую трубу в станок и сокращает ручные операции. ⚙ Обход патрона позволяет продолжать обработку в зоне, где обычная схема уже ограничивает перемещение режущей головы. ⚙ Нулевой технологический остаток. При обработке последней детали труба дополнительно перехватывается и фиксируется подвижным люнетом. Это позволяет дорезать заготовку практически до конца и при подходящей детали выйти на нулевой остаток. 📩 Хотите проверить LM-K9? Пришлите профиль своей детали.
ЛИДЕРМАШ СТАНКИ
42
подписчика
ОБОРУДОВАНИЕ ДЛЯ МЕТАЛЛООБРАБОТКИ.
Уже более 15 лет наши сотрудники занимаются оснащением металлообрабатывающих предприятий современными высокотехнологичными установками.
ОБОРУДОВАНИЕ ДЛЯ МЕТАЛЛООБРАБОТКИ.
Уже более 15 лет наши сотрудники занимаются оснащением металлообрабатывающих предприятий современными высокотехнологичными установками.

1 неделя назад
• Вы подписаны
Чистый торец сложного алюминиевого профиля: LEMASH серии F с пильным модулем
Алюминиевые профили применяются при изготовлении светопрозрачных конструкций, фасадных и интерьерных систем, промышленного оборудования, корпусов, рам, направляющих и транспортных систем. После экструзии заготовке часто нужны отверстия, пазы, фигурные вырезы и точная отрезка по длине. При этом к торцу предъявляются отдельные требования: он должен быть ровным, чистым и пригодным для сборки без длительной ручной доработки. Первый профиль имеет асимметричное сечение, ступенчатые полки, внутренние рёбра и продольные пазы...

2 недели назад
• Вы подписаны
📐 Лист 6000 × 2000 мм: больше значит лучше? ❓ Не всегда. Такой формат выбирают, когда на одной карте плотнее собираются разнородные детали или длинная деталь режется без разделения. Тогда меньше обрези и загрузок, а из маршрута могут уйти стыковка, сварка и зачистка. Так снижается себестоимость детали. ⚠️ Но большой лист не делает её дешевле автоматически. Если номенклатура мелкая, карта не уплотняется или участок не готов к работе с крупным листом, формат 6 × 2 м может не дать эффекта. 🟦 Когда расчёт показывает, что формат оправдан, для работы с таким листом подходит LEMASH LM6020N с рабочим полем 6000 × 2000 мм. ⚡ Какую мощность выбрать? 🔹 6 кВт — для программ с преобладанием тонких и средних толщин. 🔹 12 кВт — когда толстый лист регулярно присутствует в заказах и важно сохранять темп на таких деталях. 🚚 Современный лазерный станок LEMASH LM6020N в исполнениях 6 и 12 кВт доступны для заказа с коротким сроком поставки и по специальным ценам. #лазер #выбор_станка #lemash

2 недели назад
• Вы подписаны
КЛЮЧЕВЫЕ ПРЕИМУЩЕСТВА ТОКАРНОГО СТАНКА С ОСЬЮ Y ✔Главное достоинство токарного станка с осью Y — возможность комплексной обработки сложных деталей за одну установку. Это исключает необходимость передавать заготовку между несколькими станками и полностью устраняет погрешности, возникающие при переустановке, что напрямую повышает итоговую точность изделия. ✔Расширенные технологические возможности: Интеграция оси Y позволяет выполнять фрезерные операции (лыски, пазы, шестигранные профили) и сверление отверстий, смещенных от центра, без снятия детали со станка. Дополнительно открывается доступ к высокоточному контурному фрезерованию за счет круговой интерполяции по осям X+Y. ✔Производственная гибкость и эффективность: Сокращение количества переустановок заготовки значительно снижает общее время цикла изготовления, уменьшает потребность в дополнительной дорогостоящей оснастке и повышает пропускную способность производственного участка. ✔Синергия с осью C и повышение точности: Ось Y работает в связке с поворотной осью C шпинделя, многократно расширяя потенциал внецентровой обработки. При смещенном сверлении без оси Y инструмент отклоняется от радиуса детали, что приводит к геометрическим погрешностям. Ось Y автоматически компенсирует это смещение, обеспечивая корректное позиционирование режущей кромки относительно линии реза. Компания "ЛИДЕРМАШ" предлагает комплексные решения для металлообработки под ключ. Обращайтесь, мы подберем оборудование, которое идеально подойдет для ваших задач!

