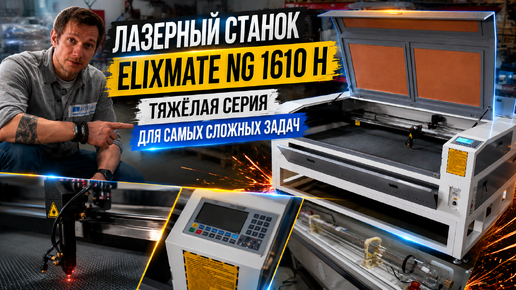
ЛАЗЕРНЫЙ СТАНОК ELIXMATE NG 1060 W – ИДЕАЛЬНЫЙ БАЛАНС МЕЖДУ ЦЕНОЙ И ПРОИЗВОДИТЕЛЬНОСТЬЮ Видео обзор: ВК - vkvideo.ru/...m9s You Tube - youtu.be/...kse ⚫ RuTube - rutube.ru/...cef Рабочее поле 1000×600 мм, система управления Ruida RDC6445, лазерная трубка 80–90 Вт – это надёжный и доступный станок для широкого круга задач. КЛЮЧЕВЫЕ ПРЕИМУЩЕСТВА ✅ Доступная цена – отличное соотношение стоимости и функциональности. ✅ Рельсовые направляющие по всем осям – плавность и точность. ✅ Автоматический подъём стола на глубину до 200 мм – удобно для объёмных предметов и установки поворотного устройства. ✅ Система управления Ruida RDC6445 – интуитивно понятный интерфейс, поддержка популярных форматов (CDR, AI, DXF, BMP и др.). ✅ Точность позиционирования 0,05 мм – для аккуратной резки и гравировки. ⚙ ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ Рабочее поле: 1000×600 мм Мощность трубки: 80–90 Вт Скорость гравировки: до 500 мм/с Питание: 220 В, потребление 1500 Вт Габариты станка: 1430×1050×1000 мм ПО: CorelDRAW, AutoCAD и др. (поддержка CDR, AI, PLT, DXF, DWG, DST, BMP) ДОПОЛНИТЕЛЬНЫЕ ОПЦИИ Фреоновый чиллер CW5000 от S&A – профессиональное охлаждение для стабильной работы. Поворотное устройство – гравировка цилиндрических заготовок (кружки, бутылки, ручки). 🛠 ЧТО МОЖНО ОБРАБАТЫВАТЬ? Фанера, дерево, МДФ, ДСП, акрил, оргстекло, пластики, кожа, ткань, картон, резина, стекло, керамика и многие другие неметаллы. 📦 В БАЗОВОЙ КОМПЛЕКТАЦИИ УЖЕ ЕСТЬ: Станок, лазерная трубка Сотовый и ламелиевый столы Водяная помпа, компрессор, вытяжка ПО, кабели, инструкции Идеальный станок для малого бизнеса, мастерских и учебных заведений. 🛠 Все станки в одном месте: clck.ru/...xnc
Станки ЧПУ. Лазерные, фрезерные.
1538
подписчиков
Рассказываем и показываем, как работают станки ЧПУ (лазерные, фрезерные). Обзоры и полезные советы от реальных специалистов.
Рассказываем и показываем, как работают станки ЧПУ (лазерные, фрезерные). Обзоры и полезные советы от реальных специалистов.

4 недели назад
• Вы подписаны
🖼️ ПОДГОТОВКА ФОТО ДЛЯ ГРАВИРОВКИ В RDWorks ⚙️ Настройки для трубок 50W, 90–100W, 130–160W 🔬 ФИЗИКА ПРОЦЕССА Чем слабее трубка → тем тоньше луч → тем выше нужно разрешение (DPI) и частота точек, чтобы сформировать чёткую картинку. Скорость держите умеренной. Чем мощнее трубка → тем толще луч и сильнее обжиг → тем сильнее нужно снижать разрешение и раздвигать точки (уменьшать частоту), одновременно компенсируя избыток энергии высокой скоростью перемещения головки. ⚙️ ПОДГОТОВКА В RDWORKS Запустите RDWorks. Импортируйте изображение в формате JPG. Выберите режим BMP для растровой обработки. Сделайте бинаризацию – превратите картинку в чёрно-белые пиксели. Установите разрешение (DPI) под вашу трубку. Отрегулируйте контрастность прямо в программе – добейтесь чёткого разделения теней и светов. Обязательно сделайте тестовую гравировку на обрезке того же материала! 📊 РЕКОМЕНДУЕМЫЕ ПАРАМЕТРЫ Параметры носят рекомендательный характер, используйте их как отправную точку 🔹 Для трубки 50 Вт (идеал для гравировки) Разрешение (Resolution): 300–350 DPI (шаг строки 0,085–0,072 мм) Почему: луч очень тонкий, нужно плотное заполнение точек для плавных полутонов. Частота точек (dot graphic frequency): 45–55 Скорость: 300–350 мм/с Мощность: 10–12% 🔹 Для трубки 90–100 Вт Разрешение: 200–250 DPI (шаг строки 0,12–0,10 мм) Почему: пятно шире, чем у маломощных, при таком разрешении точки лягут идеально рядом без пережогов. Частота точек: 25–35 Скорость: 350–400 мм/с Мощность: 10–12% 🔹 Для трубки 130–160 Вт (мощная, сложно для портретов) Разрешение: 150–180 DPI (шаг строки 0,17–0,12 мм) Почему: крупная точка и высокая энергия – при высоком DPI получите рельеф и нагар вместо рисунка. Частота точек: 15–20 Скорость: не менее 400 мм/с Мощность: 14–15% 💡 СОВЕТЫ ОТ ОПЕРАТОРА Всегда делайте тестовый проход перед основной работой. Для высокой детализации используйте однонаправленную гравировку. Подачу воздуха из компрессора делайте минимальной, чтобы не сдувать частицы. Пока лазер работает – не отходите от станка. ✨ ПОСЛЕ ГРАВИРОВКИ Для дерева – шлифовка и покрытие маслом сделают изображение глубже и ярче. 🛠 Все ЧПУ в одном месте: clck.ru/...xnc